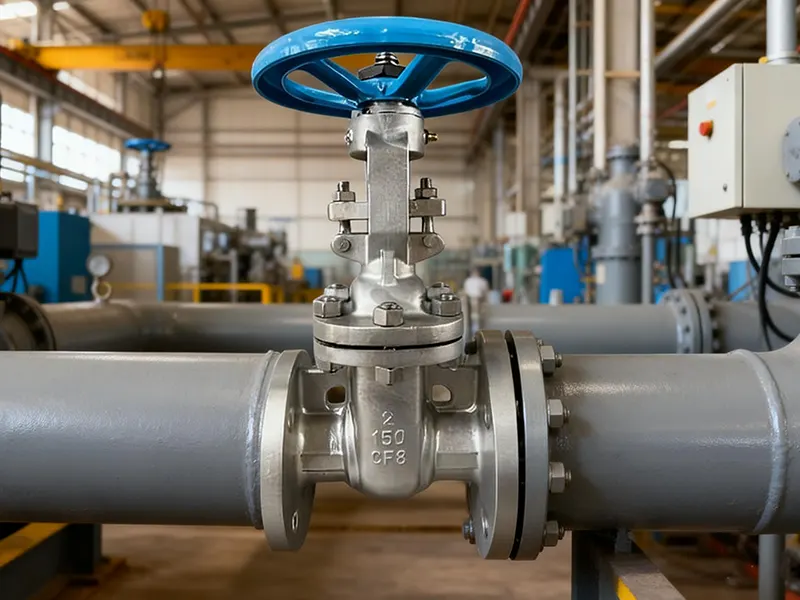
Nerūdijančio plieno kokybės pasirinkimas vartų vožtuvams
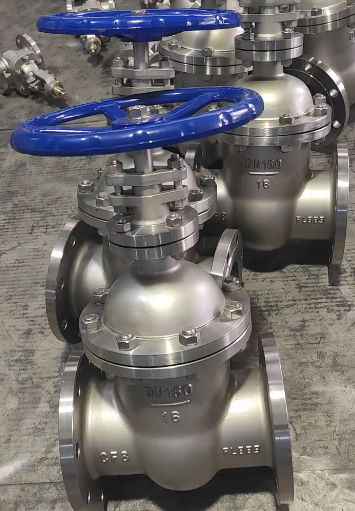
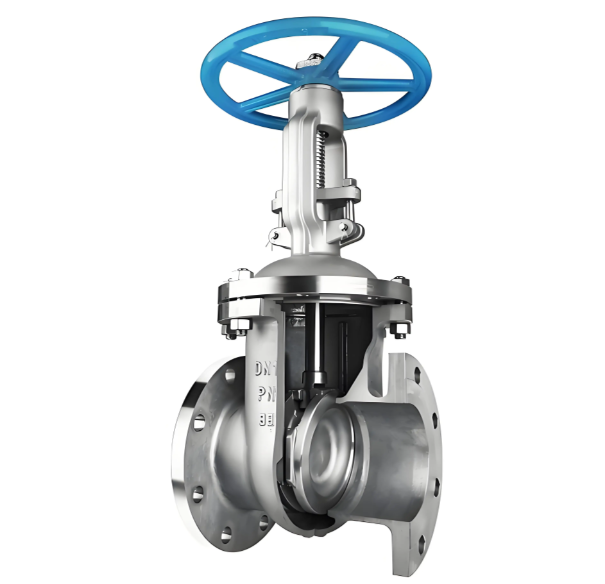
Medžiagos klasės pasirinkimasNerūdijančio plieno vartų vožtuvai Medžiagos, skirtos nerūdijančio plieno sklendėms, pasirinkimas priklauso nuo terpės charakteristikų bei temperatūros ir slėgio eksploatavimo sąlygų. Toliau pateikiamos trys plačiai naudojamos liejimo rūšys:
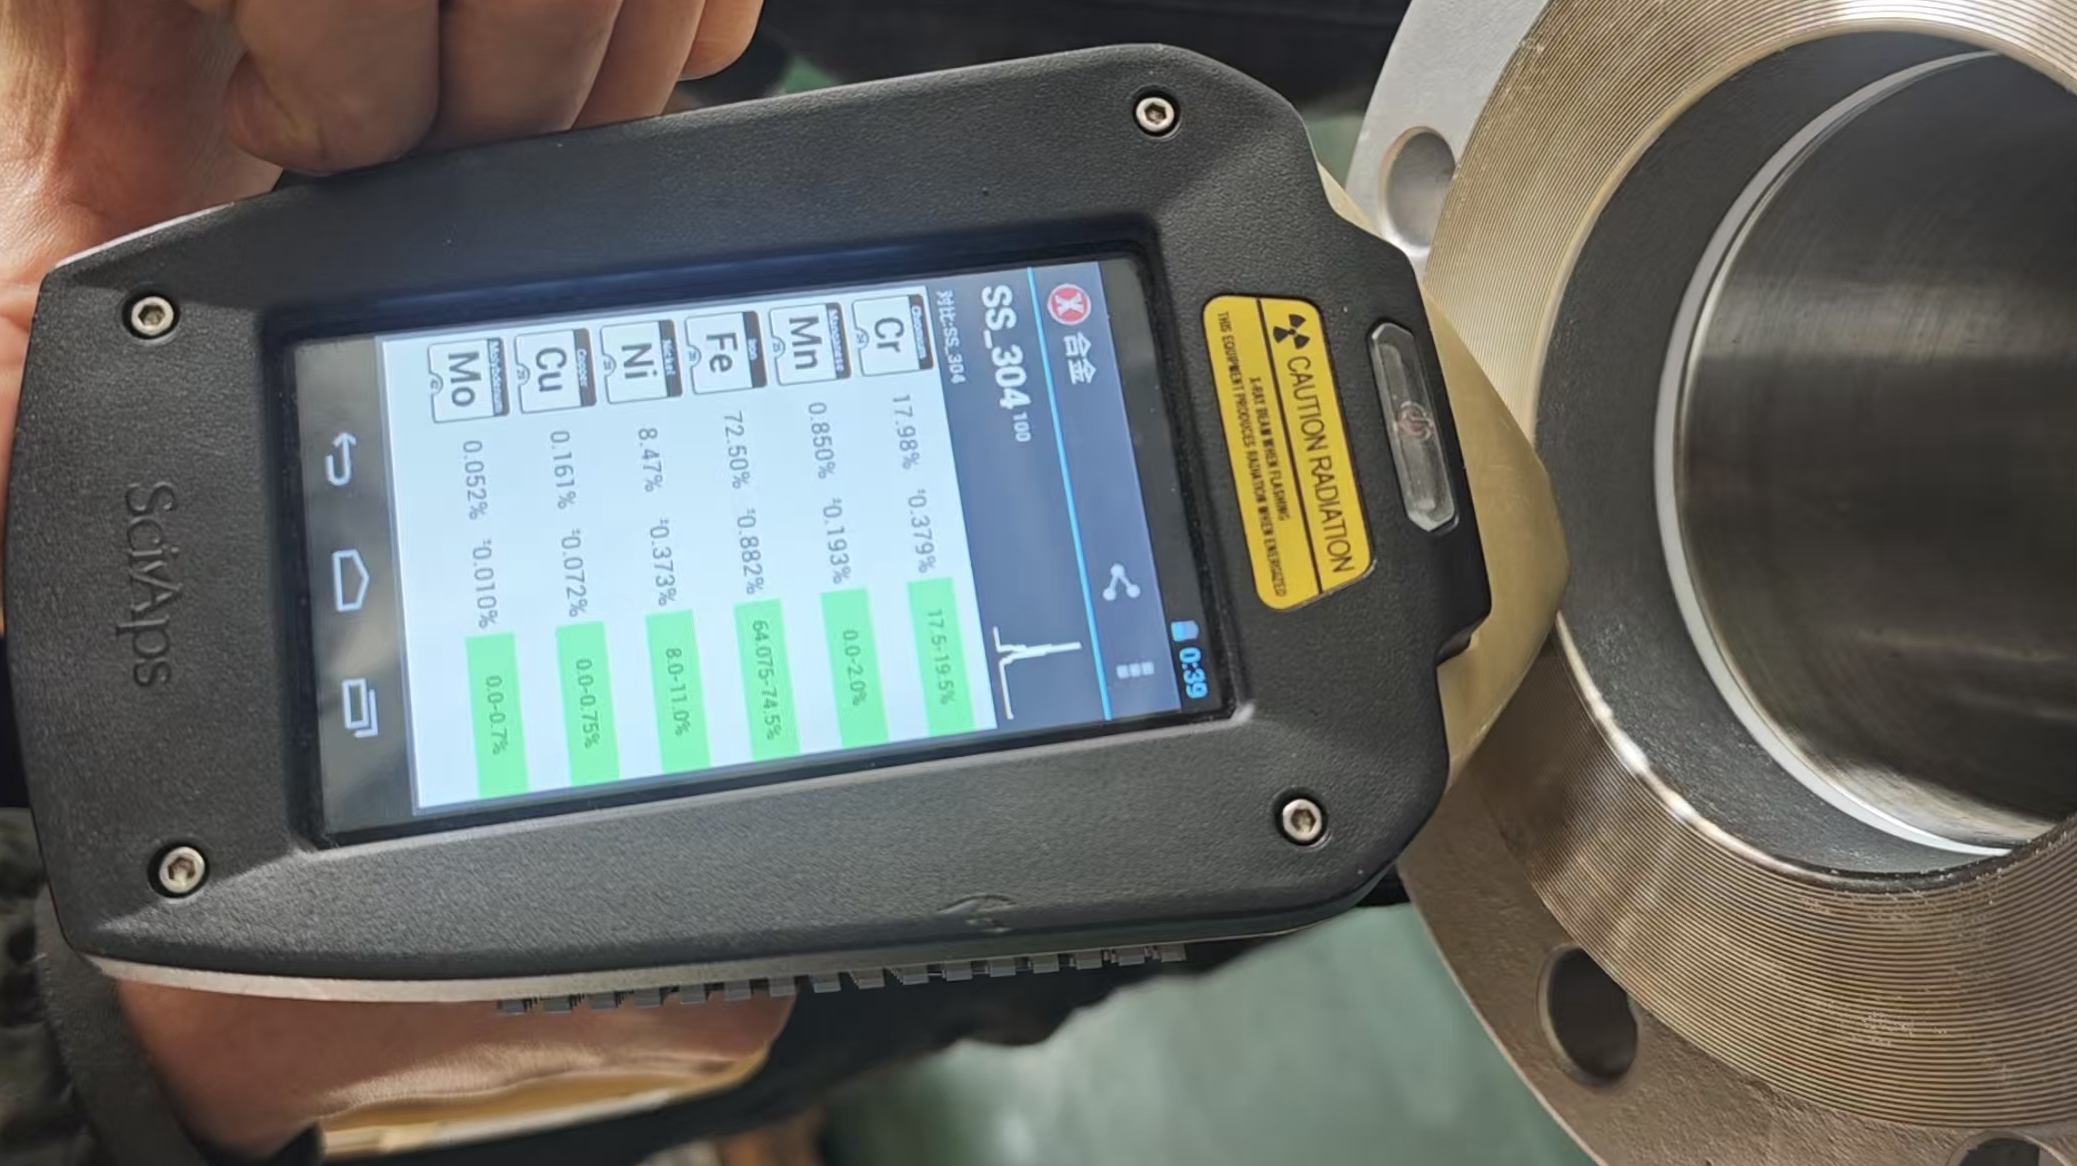
CF8 (304 nerūdijantis plienas):Tinka silpnai ėsdinančioms terpėms, tokioms kaip praskiesta azoto rūgštis ir organinės rūgštys. Jis gali atlaikyti iki 400°C darbinę temperatūrą ir pasižymi ekonomiškiausiu našumu.
CF8M (316 nerūdijantis plienas):Sukurta vidutiniškai korozinėms paslaugoms, įskaitant praskiestą sieros rūgštį, fosforo rūgštį ir jūros vandenį. Jo maksimali darbinė temperatūra siekia 450°C; Molibdeno pridėjimas žymiai pagerina atsparumą taškinei korozijai.
CF3M (itin mažai anglies išskiriantis 316 l nerūdijantis plienas):Pageidautina suvirintoms sąrankoms. Jo anglies kiekis yra mažesnis nei 0,03%, o tai veiksmingai apsaugo nuo tarpkristalinės korozijos suvirinimo karščio paveiktose zonose.
Esant ypatingoms eksploatavimo sąlygoms, galimos alternatyvios markės:
CF8C (347 nerūdijantis plienas):Niobio priedas stabilizuoja anglį ir užtikrina puikų atsparumą aukštos temperatūros tarpkristalinei korozijai.
CN7M (20 lydinys):Specialiai sukurta karštai koncentruotai sieros rūgščiai.
Pažymių atrankos procedūra:
Patvirtinkite proceso terpės tipą ir koncentraciją
Žr. atsparumo korozijai vadovus, kad patikrintumėte galimų klasių suderinamumą su korozija
Apibrėžkite darbinės temperatūros ir slėgio parametrus
Užbaikite rūšį, kuri atitinka ir korozijos, ir slėgio temperatūros reikalavimus
Liejimo ir apdirbimo charakteristikosNerūdijančio plieno vartų vožtuvaiNerūdijančio plieno sklendžių liejimo praktika iš esmės skiriasi nuo anglinio plieno sklendžių.
Nerūdijantis plienas pasižymi prastesniu išlydyto metalo sklandumu, palyginti su angliniu plienu. Pilimo temperatūra turi būti padidinta 50–80°C, kad forma visiškai prisipildytų; Tačiau per didelė temperatūra sukelia grubią grūdelių struktūrą ir sumažina mechaninį stiprumą.
Nerūdijančio plieno susitraukimas taip pat yra maždaug 1,5 karto didesnis nei anglinio plieno. Todėl didesni stovai yra privalomi projektuojant užtvarų sistemą, kad būtų sumažintos stiprios susitraukimo ertmės. Liejimo metu susidaro kietesnės paviršiaus apnašos, todėl iškratymas ir šlifavimas reikalauja daug darbo jėgos.
Atliekant apdirbimo operacijas, nerūdijantis plienas pasižymi blogu apdirbimu ir stipriu kietėjimu, o tai pagreitina įrankių susidėvėjimą. Praktinės atsakomosios priemonės apima YG serijos cementuoto karbido pjovimo įrankių naudojimą, pjovimo greičio sumažinimą iki 60–70 % įprastų anglinio plieno verčių ir didesnių pastūmų taikymą, kad įrankis neliktų darbui sukietintuose paviršiaus sluoksniuose.
Ypatingas dėmesys turėtų būti skiriamas sandariųjų paviršių kietumui. Neatitinkantys nerūdijančio plieno netauriojo metalo ir kieto paviršiaus nuosėdų šiluminio plėtimosi koeficientai po suvirinimo gali sukelti liekamąjį įtempį ir komponentų iškraipymus. Nerūdijančio plieno sklendžių paviršiaus apdorojimas ir pasyvavimas Nepaisant būdingo nerūdijančio plieno atsparumo korozijai, tinkama paviršiaus apdaila ir tarnavimo laikas išlieka labai svarbios.
Vidaus paviršiaus apdorojimas:
Vidiniai srauto takai valomi srove, kad pašalintų liejimo apnašas ir smėlio likučius. Tada komponentai apdorojami sumaišytu azoto ir fluoro rūgšties pasyvavimo tirpalu. Šis apdorojimas pašalina paviršiaus laisvosios geležies užteršimą ir sukuria vienodą, tankią 2–5 nm storio pasyvią chromo oksido plėvelę – pagrindinę barjerą, užtikrinančią apsaugą nuo korozijos.
Pasyvavimo kokybė patvirtinama naudojant mėlynosios dėmės testą: ant paviršiaus užtepamas tiriamasis tirpalas (kalio fericianidas ir azoto rūgštis). Tinkamas rezultatas per 30 sekundžių nerodo mėlynos spalvos; mėlynos dėmės rodo likusį laisvos geležies užterštumą.
Išorinio paviršiaus apdorojimas:
Paprastai nerūdijančio plieno sklendėms nereikia išorinės dažų dangos dėl gero atsparumo atmosferinei korozijai. Kai projekto specifikacijose reikalaujama dažyti žymėjimą, pirmiausia reikia užtepti epoksidinį gruntą, kad būtų pašalintas prastas dažų sukibimas ant lygių nerūdijančio plieno paviršių, o po to dengiamas viršutinis sluoksnis.
Flanšų sandarinimo paviršiai yra padengti antikoroziniu tepalu, kad būtų laikinai apsaugota transportavimo ir sandėliavimo metu, išvengiant rūdžių dėmių ant paviršiaus, galinčio pakenkti sandarinimui.
Susijusios naujienos
- Kas yra kaltinis plieninis vartų vožtuvas ir kaip jis palaiko patikimą pramoninio srauto valdymą?
- Nerūdijančio plieno ANSI 150LB flanšinis Y filtras patikimam vamzdyno filtravimui
- Nerūdijančio plieno rutulinio vožtuvo užbaigtas bandymo procesas | Standartinė apžiūra ir kokybės užtikrinimas
- 3 dalių sanitarinis vožtuvas higieninėms skysčių valdymo sistemoms
- Sanitarinės sąjungos atbulinių vožtuvų tendencijos šiuolaikinio higieninio skysčių apdorojimo srityje
- Dviejų dalių flanšinis rutulinis vožtuvas: konstrukciniai principai, montavimo taisyklės ir taikymo apribojimai
Palikite man žinutę