Dviejų dalių flanšinis rutulinis vožtuvas: konstrukciniai principai, montavimo taisyklės ir taikymo apribojimai
Dviejų dalių flanšinis rutulinis vožtuvas: konstrukciniai principai, montavimo taisyklės ir taikymo apribojimai
Dauguma pramoninių skysčių sistemų gedimų vietoje ir parinkimo klaidų kyla dėl paviršutiniško vožtuvų charakteristikų supratimo. Daugelis inžinierių praktikuoja dviejų dalių flanšinius rutulinius vožtuvus kaip įprastus įjungimo ir išjungimo komponentus, neatsižvelgdami į jų konstrukcinius kompromisus, slėgio ribojimo ribas ir būdingą montavimo logiką. Palyginti su vientisais rutuliniais vožtuvais, kuriems trūksta atsparumo slėgiui, ir trijų dalių rutuliniais vožtuvais, kurių priežiūros sąnaudos yra didelės, dviejų dalių flanšiniai rutuliniai vožtuvai užtikrina optimalų konstrukcijos stiprumo, ekonomiškumo ir bendrojo pramoninio veikimo balansą. Tačiau jo unikalus konstrukcijos dizainas turi aiškias įrengimo ribas ir taikytinas darbo sąlygas. Daugeliu atvejų įprastus defektus, pvz., nuotėkį, užstrigimą ir vožtuvo korpuso pažeidimą, sukelia ne gaminio kokybės problemos, o netinkamas montavimas ir netinkamos darbo sąlygos. Šiame straipsnyje išskaidomi fragmentiški pagrindiniai vadovėliai ir pramonės stereotipai. Ji atlieka nuodugnią dviejų dalių flanšinių rutulinių vožtuvų analizę iš konstrukcinės esmės, vertikalios ir horizontalios montavimo logikos, standartinių eksploatavimo gairių, draudžiamų taikymo scenarijų ir dažniausiai užduodamų klausimų, pateikdama praktines ir profesionalias nuorodas vamzdynų projektavimui, lauko įrengimui ir kasdienei priežiūrai.
1. Kas yra dviejų dalių flanšinis rutulinis vožtuvas?
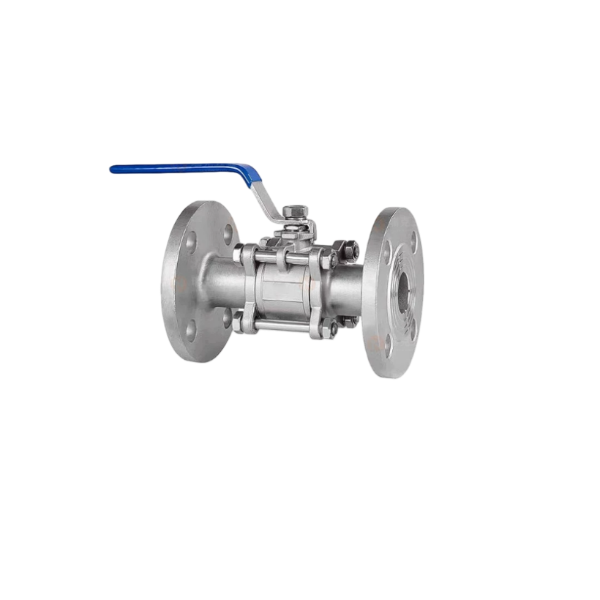
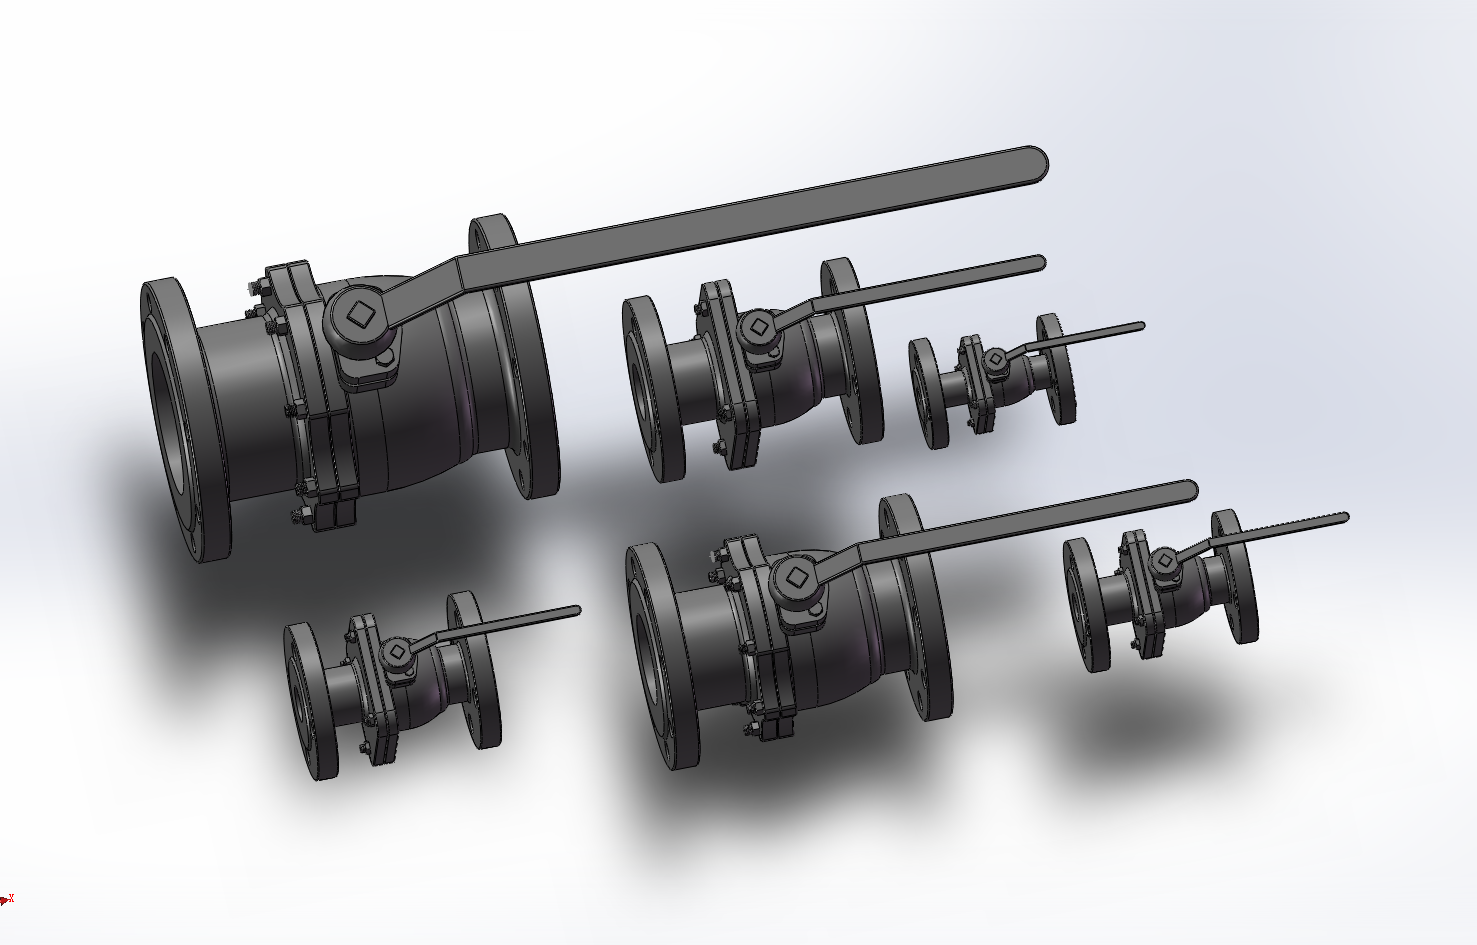
Dviejų dalių flanšinis rutulinis vožtuvas turi padalintą dviejų sekcijų vožtuvo korpusą ir integruotą flanšo jungties struktūrą. Jis surenkamas iš pagrindinio vožtuvo korpuso ir gaubto, pritvirtinto didelio stiprumo varžtais ir turi tikslius vidinius komponentus, įskaitant rutulius, vožtuvų lizdus ir koto sandarinimo mazgus. Užima vidurinę padėtį tarp vientisų ir trijų dalių rutulinių vožtuvų, jis yra pagrindinis standartinis civilinės inžinerijos, lengvosios pramonės, bendrųjų chemijos ir komunalinių skysčių sistemų vožtuvas. Daugelis inžinierių painioja trijų tipų rutulinius vožtuvus, nes nepakankamai supranta jų struktūrinius kompromisus. Vienetiniai rutuliniai vožtuvai yra nebrangūs su integruotomis liejimo konstrukcijomis, tačiau ribotu atsparumu slėgiui ir beveik nepertraukiamo priežiūros. Trijų dalių rutuliniai vožtuvai padeda išardyti ir pakeisti komponentus, idealiai tinka atšiaurioms darbo sąlygoms, tačiau kartu su didesnėmis sąnaudomis. Dviejų dalių konstrukcija puikiai užpildo rinkos spragą. Jis išlaiko patikimą padalintų vožtuvų sandarumą ir konstrukcinį standumą, kompensuoja integruotų vožtuvų slėgio defektą ir leidžia išvengti sudėtingos trijų dalių vožtuvų išmontavimo struktūros. Kalbant apie inžinerinį padėties nustatymą, tai nėra profesionalus vožtuvas, skirtas ekstremalioms darbo sąlygoms, o standartizuotas ir ekonomiškas sprendimas daugeliui bendrųjų skysčių sistemų. Jis pritaikytas viso prievado srauto konstrukcijai su greitu perjungimu 90 laipsnių kampu ir dvikrypčiu sandarinimo našumu. Suderinamas su vandeniu, alyva, įprastomis dujomis ir silpnai korozinėmis terpėmis, jis apima slėgio klases nuo PN16 iki PN40. Dėl stabilaus veikimo ir mažo gedimo dažnio jis puikiai tinka standartizuotiems vamzdynams, kuriems reikalingas ilgalaikis nepertraukiamas veikimas ir reta priežiūra.
2. Ar dviejų dalių flanšinį rutulinį vožtuvą galima montuoti vertikaliai?
Vertikalus dviejų dalių flanšinių rutulinių vožtuvų montavimas jau seniai buvo prieštaringa pramoninės statybos tema. Praktinė išvada yra aiški: vertikalus montavimas yra įmanomas, bet ne visuotinai taikomas, griežtai apribojus darbo sąlygas ir montavimo metodus, o tai yra viena iš labiausiai nepastebimų vietoje spąstų. Skirtingai nuo nuo gravitacijos priklausančių atbulinių vožtuvų, dviejų dalių rutuliniai vožtuvai priklauso nuo iš anksto priveržto vožtuvo lizdo sandarinimo ir rutulio sukimosi, kad būtų galima atidaryti ir uždaryti. Teoriškai struktūriškai priimtinas tiek horizontalus, tiek vertikalus įrengimas. Nepaisant to, vertikalus montavimas padidina paslėptą riziką, pvz., vidutinės nuosėdos ir stiebo įtempių nukrypimą, tiesiogiai pablogindamas sandarinimo stabilumą ir tarnavimo laiką. Vertikalus montavimas puikiai tinka švarioms terpėms, įskaitant gryną vandenį, švarų vandenį ir įprastas dujas, esant normaliai temperatūrai ir žemam slėgiui, nepakenkiant veikimo stabilumui. Jei terpėje yra nuosėdų, kietųjų dalelių, didelio klampumo arba lengvai kristalizuojasi, vertikaliai montuoti nerekomenduojama. Nešvarumai nuolat nusės vertikalaus vožtuvo korpuso apačioje, dėvės tikslaus vožtuvo lizdo paviršių ir sukels rutulio užstrigimą, mikronutekėjimą ir netolygų perjungimą – problemos retai pastebimos horizontaliai sumontuotuose vožtuvuose. Be to, galioja nepalaužiama vertikalaus montavimo taisyklė: vožtuvo kotas niekada neturi būti montuojamas žemyn. Ratai ir pavaros turi būti nukreipti į viršų arba į šoną. Montuojant žemyn, stiebo sandarinimo srityje kaupiasi terpės likučiai ir priemaišos, sukeliančios laipsnišką koroziją, išorinį nuotėkį ir nepataisomus paslėptus pavojus.
3. Pagrindiniai dviejų dalių flanšinių rutulinių vožtuvų montavimo nurodymai
Daugiau nei 80 % vėlyvųjų vožtuvų gedimų atsiranda dėl nestandartinio įrengimo, o ne dėl kokybės trūkumų. Profesionalus montavimas skirtas vamzdyno įtempių, sandarinimo nukrypimų ir vidutinio smūgio rizikos pašalinimui, o ne tiesiog varžtų skylių išlyginimui ir tvirtinimo varžtams. Toliau pateikiamos vietoje patikrintos pagrindinės veiklos gairės.
3.1 Išankstinis vamzdyno apdorojimas, siekiant išvengti paslėpto dilimo
Prieš montuodami kruopščiai išvalykite ir nuplaukite visą vamzdyną, kad pašalintumėte suvirinimo šlaką, rūdis, pjovimo šiukšles ir kitas kietas daleles. Dviejų dalių rutulinių vožtuvų vožtuvo lizdas turi didelio tikslumo veidrodžio sandarinimo struktūrą. Mažos kietos priemaišos sukels negrįžtamus įbrėžimus ir nuolatinį mikro nuotėkį, o tai yra pagrindinė trumpalaikio naujų vožtuvų gedimo priežastis.
3.2 Nulinės įtampos flanšo išlygiavimas
Niekada jėga netraukite ir nespauskite vamzdynų, kad išlygintumėte flanšo angas. Tvirtas dviejų dalių vožtuvo korpusas yra linkęs į mikrodeformaciją esant priverstiniam įtempimui. Kai sistemos slėgis svyruoja, deformuotas vožtuvo korpusas gali būti sandarus arba net įtrūkęs. Užtikrinkite natūralų flanšo paviršių prigludimą ir centruotą tarpiklio vietą, kad slėgis pasiskirstytų tolygiai.
3.3 Įstrižas ir laipsniškas varžtų priveržimas
Flanšo varžtus pritvirtinkite įstrižai ir keliais etapais, o ne iš karto visiškai priveržkite vieną pusę. Asimetriškas suspaudimas sukelia nesubalansuotą tarpiklio įtempį ir mikro flanšo deformaciją, dėl kurios atsiranda įprasta problema vietoje: nėra nuotėkio esant žemam slėgiui, bet akivaizdus prasisunkimas esant aukštam slėgiui.
3.4 Viso eigos slėgio bandymas po montavimo
Nepradėkite vožtuvo oficialiai eksploatuoti iš karto po montavimo. Atlikite slėgio bandymus visiškai atidarytoje ir visiškai uždarytoje būsenoje, kad patikrintumėte sandarinimo veikimą ir patikrintumėte, ar nėra užstrigimo ar streso sukeltų įstrigimų, iš anksto pašalindami galimą riziką.
3.5 Rezervuokite pakankamai eksploatavimo ir priežiūros erdvės
Palikite pakankamai laisvos vietos aplink vožtuvų kotus, rankračius ir elektrines arba pneumatines pavaras. Užblokuota erdvė trukdys kasdieniniam perjungimui ir vėlesnei įprastinei priežiūrai.
4. Griežtai draudžiamo diegimo scenarijai
Nors dviejų dalių flanšiniai rutuliniai vožtuvai pasižymi universaliu stabilumu ir sąnaudų pranašumais, jie turi būdingų konstrukcinių apribojimų. Netinkamas naudojimas tam tikrais atvejais sukels negrįžtamą susidėvėjimą ir galimus pavojus saugai, o tai yra aiškūs inžinerijos tabu.
4.1. Nepertraukiamos gamybos linijos, kurioms reikalinga dažna priežiūra
Dviejų dalių varžtais pritvirtinta konstrukcija negali palaikyti vidinių besidėvinčių dalių pakeitimo. Susidėvėjus vožtuvų lizdams arba sandarikliams, reikia nuimti visą vožtuvą ir atjungti vamzdyną techninei priežiūrai atlikti. Jis netaikomas 24 valandų nepertraukiamos gamybos scenarijams, kai reikia reguliariai valyti ir keisti dalis, kai trijų dalių rutuliniai vožtuvai yra vienintelė perspektyvi galimybė.
4.2 Darbo sąlygos su kietosiomis dalelėmis, kristaline arba didelio klampumo terpėmis
Skirtingai nuo trijų dalių vožtuvų, kurie palaiko greitą išmontavimą ir valymą, dviejų dalių vožtuvų negalima lengvai išardyti, kad būtų pašalintos vidinės nuosėdos. Ilgalaikis darbas su nešvariomis terpėmis sukels nuolatinį sandarinimo paviršiaus dilimą ir rutulio užstrigimą, o tai smarkiai padidins gedimo tikimybę.
4.3 Vamzdynai su stipriu vandens plaktuku ir dažnais slėgio svyravimais
Dviejų dalių padalinta konstrukcija turi mažesnį atsparumą smūgiams, palyginti su integruotais vožtuvais ir sustiprintais trijų dalių vožtuvais. Pakartotinis vandens plaktuko smūgis ir staigūs slėgio pokyčiai atlaisvins tvirtinimo varžtus ir susilpnins sandarinimo išankstinio priveržimo jėgą, dėl to terpės nutekėjimas bus nuolatinis.
4.4 Ilgalaikis droselio reguliavimas
Dviejų dalių flanšiniai rutuliniai vožtuvai yra skirti griežtai įjungimo ir išjungimo valdymui, o ne droselio reguliavimui. Ilgalaikis pusiau atviras veikimas sukels didelio greičio vidutinį šveitimą ant vožtuvo lizdo, greitai susidėvės veidrodžio sandarinimo sluoksnis ir sukels negrįžtamą nuotėkį. Tai leidžia tik momentinį srauto reguliavimą, o ne nuolatinį droselį.
4.5 Nestandartinis įrengimas esant sprogimui atspariems scenarijams
Degioms ir sprogioms terpėms praleidžiant statinius šalinimo įtaisus arba įrengiant stiebus žemyn, susikaups statinė elektra ir terpės nusėda, o tai sukels rimtą sprogimo ir gaisro pavojų.5. Dažnai užduodami klausimai apie dviejų dalių
5. Dažnai užduodami klausimai apie dviejų dalių flanšinio rutulinio vožtuvo montavimą
Q1: Kuris montavimo būdas užtikrina ilgesnį tarnavimo laiką, vertikalus ar horizontalus?
Jei spausdinimo medžiaga yra švari be priemaišų, montavimo padėtis turi mažai įtakos tarnavimo laikui. Jei terpėje yra daug nuosėdų, horizontalus montavimas yra daug stabilesnis. Jis veiksmingai apsaugo nuo vidinių nešvarumų nusėdimo ir sumažina sandarinimo paviršiaus susidėvėjimą, todėl tai yra tinkamiausias sprendimas sudėtingomis darbo sąlygomis.
2 klausimas: kodėl po montavimo vožtuvai nuteka tik esant aukštam slėgiui, bet ne žemam?
Daugiau nei 90 % tokių gedimų sukelia netolygus varžtų priveržimas, tarpiklių poslinkis ir neatlaisvintas vamzdyno įtempis. Struktūriniai nuokrypiai esant žemam slėgiui yra nereikšmingi, bet sustiprėja esant aukštam slėgiui, todėl sandarinimas sugenda. Problemą galima išspręsti vėl pritvirtinus varžtus įstrižai ir pašalinus vamzdyno įtempimą.
3 klausimas: Ar dviejų dalių flanšiniai rutuliniai vožtuvai gali atitikti automatines pavaras?
Taip. Standartiniai aukštos platformos dviejų dalių flanšiniai rutuliniai vožtuvai yra visiškai suderinami su elektrinėmis ir pneumatinėmis pavaromis. Jie palaiko nuotolinį automatinį valdymą ir yra ekonomiškos automatizuotų skysčių vamzdynų parinktys.
4 klausimas: dėl ko užstringa naujai sumontuoti vožtuvai?
Dažniausios priežastys yra sandarinimo paviršiaus įbrėžimai dėl dujotiekio nešvarumų, mikrodeformacijos, atsiradusios dėl priverstinio flanšo išlyginimo, ir slėgio mažinimo bandomojo veikimo trūkumas. Tai yra tipinės diegimo klaidos, o ne produkto kokybės problemos.
5 klausimas: kaip pasirinkti tarp dviejų ir trijų dalių flanšinių rutulinių vožtuvų?
Rinkitės dviejų dalių rutulinius vožtuvus, skirtus įprastoms darbo sąlygoms, kai priežiūros dažnumas ir sąnaudų kontrolės poreikis yra mažas. Rinkitės trijų dalių rutulinius vožtuvus atšiaurioms korozinėms aplinkoms, lengvai užsiteršiančioms terpėms ir nuolatinės gamybos sistemoms, kurioms reikalinga tiesioginė priežiūra. Tarp šių dviejų nėra absoliutaus pranašumo – tik scenarijus pagrįstas tinkamumas.
Išvada
Pagrindinė dviejų dalių flanšinių rutulinių vožtuvų inžinerinė vertė slypi puikiame pritaikyme prie daugelio bendrų pramoninių skysčių scenarijų. Dėl stabilios struktūros, brandaus veikimo ir kontroliuojamų sąnaudų jie tapo pagrindiniais ir pagrindiniais šiuolaikinių pramoninių vamzdynų komponentais. Dauguma vožtuvų gedimų yra priskiriami darbo sąlygų neatitikimui ir nestandartiniam įrengimui, o ne būdingiems gaminio defektams. Išsamus struktūrinių kompromisų, įrengimo ribų ir taikymo tabu supratimas padeda inžinieriams išvengti stereotipinių montavimo klaidų, maksimaliai padidinti ilgalaikį veikimo stabilumą, sumažinti bendras priežiūros išlaidas ir galiausiai užtikrinti saugų, efektyvų ir tvarų pramoninių skysčių sistemų veikimą.
Susijusios naujienos
- Kas yra kaltinis plieninis vartų vožtuvas ir kaip jis palaiko patikimą pramoninio srauto valdymą?
- Nerūdijančio plieno ANSI 150LB flanšinis Y filtras patikimam vamzdyno filtravimui
- Nerūdijančio plieno rutulinio vožtuvo užbaigtas bandymo procesas | Standartinė apžiūra ir kokybės užtikrinimas
- 3 dalių sanitarinis vožtuvas higieninėms skysčių valdymo sistemoms
- Nerūdijančio plieno kokybės pasirinkimas vartų vožtuvams
- Sanitarinės sąjungos atbulinių vožtuvų tendencijos šiuolaikinio higieninio skysčių apdorojimo srityje
Palikite man žinutę